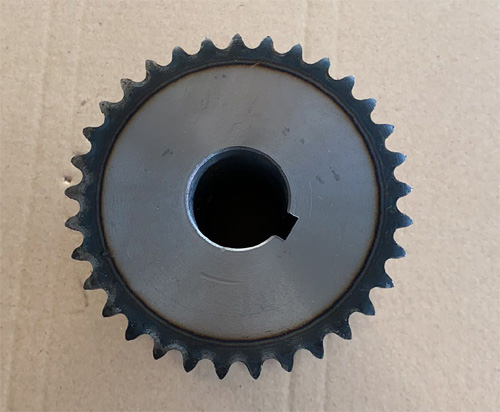
工业链轮裂纹检验与分析:
实例齿轮轴锻坯(图9-15),材料为34CrNiMo钢,调质硬度286 ~321HBW.(1)齿轮轴热处理工艺及其裂纹产生情况齿轮轴经正常调质处理(调质工艺曲线见图9-16)后,有部分齿轮轴表面产生严重开裂,如图9-15所示。
经检验,产生裂纹齿轮轴材料化学成分合格。调质后硬度289 ~304HBW,合格。
齿轮轴裂纹位置如图9-17所示,有纵向裂纹,也有横向裂纹,长短不一。截取最严重部分进行分析。箭头1、3所指为纵向裂纹,箭头2所指为横向裂纹。检验发现,裂纹外观呈锯齿状,裂纹最大深度直至心部,靠近表面处裂纹较粗,裂纹是从外表向内部扩展的。
基体金相组织检验为正常的索氏体组织。而在粗大裂纹处,裂纹和硫化物沿原奥氏体晶界分布,但在无裂纹的其他部位硫化物(FeS)夹杂非常少。因此,不是冶炼过程形成的,而是由于在锻造时,因加热温度过高,时间过长,工件发生选择性氧化,硫在表面集聚,MnS转化为MnO,同时Fe与S化合生成FeS,形成了FeS-Fe0低熔点液相。该液相沿晶界渗入内部出现表面热脆现象,从而导致工件淬火时出现淬火裂纹和开裂。 |
 冀公网安备13098202000693号 任丘市浩顺机械传动配件有限公司 All Rights Reserved 版本所有 13633172000 (微信图纸报价) 王经理


 您现在的位置: